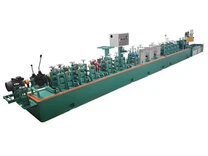
Wedi'u hysgogi gan alw parhaus y diwydiant gweithgynhyrchu am ddeunyddiau ysgafn, cryfder uchel, a gwrthsefyll cyrydiad, mae tiwbiau dur di-staen wedi dod yn gydrannau hanfodol mewn systemau gwacáu modurol, llinellau tanwydd, cymwysiadau storio hydrogen, dyfeisiau meddygol, a mwy. Mae'r cymwysiadau hyn nid yn unig yn gofyn am ymwrthedd cyrydiad rhagorol ond hefyd ffurfiant cymhleth o fewn cyfyngiadau gofodol tynn -gan roi gofynion llym ar ansawdd weldio, rheolaeth gwres - parth yr effeithir arno (HAZ), a ffurfadwyedd tiwb cyffredinol.

Mae cynhyrchu tiwbiau dur di-staen fel arfer yn dechrau gyda ffurfio stribed gwastad yn diwb crwn yn barhaus, ac yna weldio'r wythïen ar gau. Mae ansawdd y weldiad hwn yn pennu'n uniongyrchol briodweddau mecanyddol y tiwb, cysondeb yr wyneb, a'i addasrwydd ar gyfer prosesau i lawr yr afon megis plygu neu fflachio. Heddiw, mae tair technoleg weldio sylfaenol yn dominyddu'r diwydiant: weldio Nwy Anadweithiol Twngsten (TIG/GTAW), weldio Amlder Uchel-, a weldio laser.
Fel gwneuthurwr proffesiynol o offer gweithgynhyrchu pibellau dur di-staen, mae ST Machineries yn trosoli blynyddoedd o brofiad diwydiant i ddadansoddi'n systematig nodweddion technegol, cwmpas cymwys, a chynhwysedd cynhyrchu'r tri dull weldio hyn, gan gynorthwyo mentrau i ddewis offer gwyddonol ac optimeiddio llinell gynhyrchu.
Weldio Amlder Uchel-(HF): Uchafswm Cyflymder ar Gost Ansawdd Weld
Mae weldio HF yn defnyddio ceryntau amledd uchel i gynhyrchu gwres gwrthiannol ar ymylon y stribed dur trwy'r croen ac effeithiau agosrwydd. Yna caiff yr ymylon tawdd eu ffugio gyda'i gilydd o dan bwysau uchel o roliau gwasgu. Yn aml, gosodir craidd magnetig (neu "rhwystr") y tu mewn i'r tiwb i ganolbwyntio'r maes electromagnetig a gwella effeithlonrwydd ynni.
Manteision Allweddol:
- Mae cyflymder weldio yn cyrraedd hyd at 120 metr y funud-y cyflymaf ymhlith yr holl ddulliau weldio tiwb cyfredol;
- Delfrydol ar gyfer cynhyrchu safonol, cyfaint uchel.
Cyfyngiadau Sylweddol:
- Yn cynhyrchu burrs mewnol ac allanol amlwg (weldio fflach), sy'n gofyn am weithrediadau postio weldio fel dadburiad, caboli, ac weithiau piclo;
- Mae'r parth weldio yn cynnwys ocsidau a strwythurau grawn bras, gan arwain at ductility gwael;
- Ansefydlog wrth weldio dur gwrthstaen aloi uchel (ee, 316L, graddau deublyg);
- Mae{0}}graciau micro yn anodd eu canfod gyda dulliau NDT confensiynol, gan greu risgiau dibynadwyedd mewn-cymwysiadau hanfodol megis tiwbiau cludo modurol neu hydrogen.

Peiriant Melin Tiwb amledd Uchel Modurol
Felly, defnyddir weldio HF yn bennaf ar gyfer tiwbiau strwythurol, trawsgludiad hylif pwrpas cyffredinol, a chymwysiadau addurniadol lle nad yw glendid a ffurfadwyedd weldio yn hollbwysig.
Weldio TIG (GTAW): Glanweithdra Uchel gyda mewnbwn Cymedrol
Mae weldio TIG yn creu arc sefydlog rhwng electrod twngsten na ellir ei ddefnyddio a'r darn gwaith, wedi'i gysgodi gan nwy argon purdeb uchel i amddiffyn y pwll tawdd rhag ocsideiddio. Yn enwog am ei wasgarwr -rhydd, mandwll-rhydd, a llyfn arwyneb weldio mewnol, mae TIG wedi bod yn mynd-i brosesu ar gyfer cymwysiadau uniondeb uchel.
Manteision Allweddol:
- Gyda chyflenwadau pŵer modern a systemau bwydo stribed wedi'u optimeiddio, mae cyflymder weldio TIG bellach yn cyrraedd 8 metr y funud ar gyfer trwch wal 0.5-2.0 mm mewn dur di-staen 304/316L;
- Mae allbwn dyddiol (shifft 8-awr) tua 3,840 metr - gwelliant sylweddol o gymharu â systemau etifeddol.
Nodweddion Technegol:
- Mae mewnbwn gwres uwch ac oeri arafach yn arwain at HAZ cymharol eang;
- Nid oes angen deunydd llenwi; ychydig iawn i ddim postiad{0}}angen prosesu;
- Aeddfed, sefydlog, ac yn addas ar gyfer swp-gynhyrchu bach, hyblyg gyda newidiadau aml.

Llinell Gynhyrchu Pibellau Dur Di-staen Wedi'i Weldio TIG
Er gwaethaf ei gyflymder is o'i gymharu â HF a laser, mae TIG yn parhau i fod yn anadferadwy mewn tiwbiau gradd bwyd, fferyllol a lled-ddargludyddion, yn enwedig ar gyfer allforio i farchnadoedd â safonau rheoleiddio llym (ee, FDA, 3-A, GMP).
Weldio Laser: Manylder, Ffurfioldeb, a Chyflymder Cytbwys
Laser welding employs a high-power-density beam (typically >1 MW/cm²) yn canolbwyntio ar y wythïen i greu effaith "twll clo", gan gynhyrchu pwll tawdd dwfn, cul. Gellir rheoli lled Weld o fewn 0.3-0.8 mm, gyda HAZ bach iawn.

Llinell Gynhyrchu Pibellau Dur Di-staen wedi'i Weldio â Laser
Manteision Allweddol:
- Dim ocsidiad, dim burrs, dim deunydd llenwi-diwbiau yn barod i'w prosesu i lawr yr afon yn syth ar ôl weldio;
- Cryfder weldio uchel, straen gweddilliol isel, a ffurfadwyedd uwch, gan ei gwneud yn ddelfrydol ar gyfer plygu, ehangu neu hydroformio dilynol;
- Cyfraddau sgrap o dan 2%, gyda'r cynnyrch cyffredinol yn fwy na 98%;
- Wedi'i integreiddio'n hawdd ag awtomeiddio a systemau ffatri smart (ee, MES).
Galluogwyr Critigol:
- Mae laserau ffibr neu slabiau disgleirdeb uchel yn sicrhau ffurfiant twll clo sefydlog;
- Mae systemau tracio wythïen seiliedig ar laser yn defnyddio camerâu CMOS i ganfod bwlch, diffyg cyfatebiaeth, a gwyriad llinell ganol mewn amser real (cywirdeb ±0.05 mm), gan addasu ffocws y laser yn ddeinamig;
- Mae standiau ffurfio manylder uchel a blychau weldio yn hanfodol i gynnal aliniad ymyl o fewn Llai na neu'n hafal i 0.1 mm.
Cymhariaeth Gynhwysfawr o'r Tair Technoleg
| Paramedr | Weldio HF | Weldio TIG | Weldio Laser |
| Cyflymder Weldio | 120 m/munud | 8 m/munud | 30 m/munud |
| Allbwn Dyddiol (Φ25-50mm, 8h) | ~57,600 m | ~3,840 m | ~14,400 m |
| Postio-Weld Processing | Uchel (deburing, caboli, piclo) | Lleiaf | Bron dim |
| Weld Formability | Gwael (brau, yn dueddol o gracio) | Da | Ardderchog (cul, hydwyth, gwisg ysgol) |
| Trwch Wal Addas | 0.5–4.0 mm | 0.3-2.0 mm | 0.2-3.0 mm (optimaidd: 0.5-2.0 mm) |
| Cyfanswm Cost Perchnogaeth (TCO) | Canolig-Uchel (llafur, nwyddau traul, gwastraff) | Canolig | Isel (cynnyrch uchel, dim post-prosesu) |
| Cymwysiadau Nodweddiadol | Adeiladwaith, dodrefn, llinellau hylif cyffredinol | Bwyd, pharma, addurniadau pen uchel | EVs, hydrogen, meddygol, lled-ddargludyddion |
Canllawiau Dethol: Y Dechnoleg Gywir ar gyfer y Cymhwysiad Cywir
Wrth i weithgynhyrchu byd-eang symud tuag at ansawdd uwch, cynaliadwyedd a digideiddio, mae technoleg weldio tiwbiau dur di-staen yn cael ei thrawsnewid yn sylweddol. Er bod weldio HF yn darparu cyflymder heb ei ail, mae ei gyfaddawdau ansawdd cynhenid yn cyfyngu ar ei botensial yn y dyfodol. Mae weldio TIG yn parhau i fod yn ddatrysiad dibynadwy ar gyfer cymwysiadau glân, rheoledig-gyda systemau modern yn cyflawni enillion cynhyrchiant ystyrlon. Yn y cyfamser, mae weldio laser, sydd bellach yn gweithredu'n ddibynadwy ar 30 metr y funud gyda phrosesu post sero a ffurfadwyedd eithriadol, yn prysur ddod yn feincnod ar gyfer cynhyrchu tiwb gwerth uchel.
- Ar gyfer rhannau cost, maint uchel, heb fod yn hanfodol (ee, deunyddiau adeiladu) → weldio HF yw'r dewis mwyaf darbodus o hyd, er y dylai prynwyr fod yn ymwybodol o gostau prosesu post cudd a chyfyngiadau ansawdd.
- Ar gyfer marchnadoedd rheoledig sydd angen ardystiadau (FDA, 3-A, ac ati) → Mae weldio TIG yn cynnig llwybr dibynadwy sy'n cydymffurfio â thrwybwn derbyniol ar gyfer segmentau premiwm.
- Ar gyfer{0}}sectorau blaengar fel cerbydau ynni newydd, seilwaith hydrogen, neu ddyfeisiadau meddygol manwl → Weldio laser yw'r uwchraddiad strategol, gan ddarparu'r cydbwysedd delfrydol o gyflymder, ansawdd a pharodrwydd gweithgynhyrchu clyfar.
Fel gweithgynhyrchwyr offer, rydym yn argymell dewis dull weldio yn seiliedig yn gyntaf ar ofynion diwedd y defnydd, yna gwerthuso cyfaint cynhyrchu, rheoliadau marchnad darged, ac economeg weithredol tymor hir. Gan edrych i'r dyfodol, gyda gostyngiadau parhaus mewn costau system laser a datblygiadau mewn rheolaeth ddeallus, mae weldio laser ar fin disodli dulliau traddodiadol ar draws ystod gynyddol o gymwysiadau.